行业资讯
医用气体工程厂家:管道安装工艺
1. 管道丝口连接
(1)断管:根据现场测绘草图,在选好的管材上划线,按线断管。
用砂轮锯断管时,应将管材放在砂轮锯卡钳上,对准划线卡进行断管。断管时压手柄 用力要均匀,不要用力过猛,断管后将管口断面的管膜、毛刺清除干净。
用手锯断管,应将管材固定在压力钳内,将锯条对准划线,双手推锯,锯条要保持与管 的轴线垂直,推拉锯用力要均匀,锯口要锯到底,不许扭断或折断,以防止管口断面变形。
(2)套丝:将断好的管材,按管件尺寸分次套制丝口,管径15 mm~32 mm一般套2次,40 mm~50 mm套3次,70 mm 以上者套3~4次为宜。
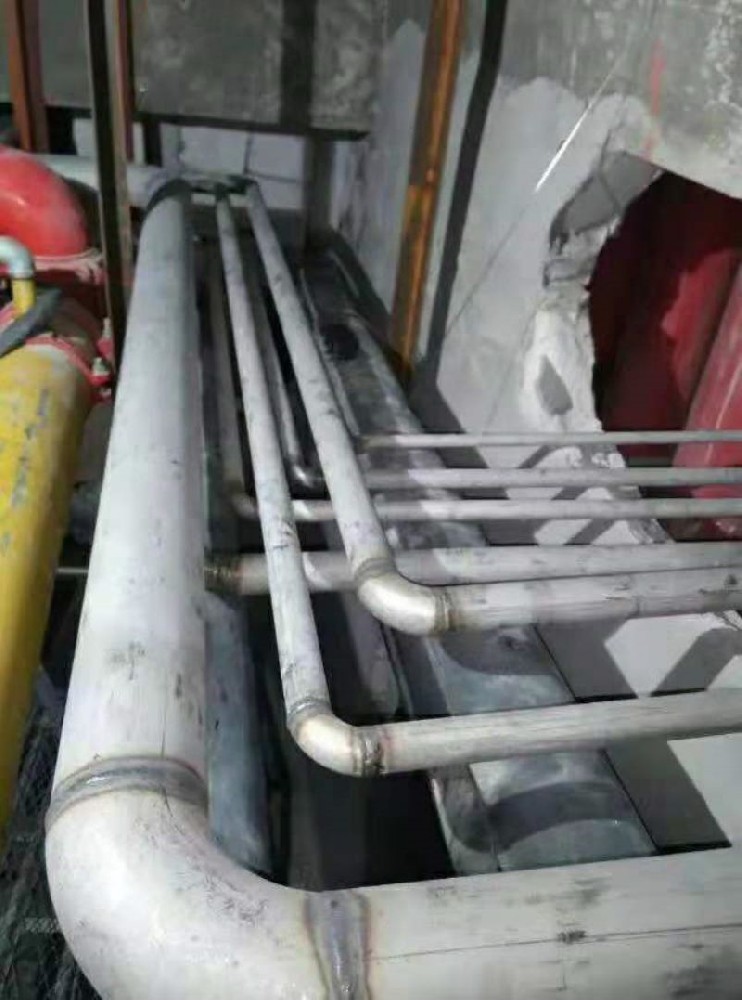
2.管道焊接
(1)根据设计要求,医用气体管道一般均可采用电、气焊连接。
(2)焊接时应有防风、防雨雪等措施,焊区环境温度低于-20 ℃,焊口应预热,预热温 度为100℃~200 ℃,预热长度为200 mm~250 mm。
(3)氧气管道应采用银焊或银铜焊接。
(4)焊接前要将两管轴线对中,先将两管端部点焊牢,管径在100 mm以下可点焊3个 点,管径在150 mm以上,以点焊4个点为宜。
(5)管材壁厚在5 mm 以上者应对管端焊口部位铲坡口,如用气焊加工管道坡口,必须 除去表面的氧化层,并将影响焊接质量的凹凸不平处打磨平整。
(6)管材与法兰盘焊接,应先将管材插入法兰盘内,先点焊2~3点再用角尺找平后方 可焊接,法兰盘应两面焊接,其内侧焊缝不得凸出法兰盘密封面。
新闻资讯
联系我们
QQ:87323329
手机:13310666955
电话:13310666955
邮箱:87323329@qq.com
地址:山东省临沂市经济技术开发区
 87323329