行业资讯
医用气体厂家:医用气体管道焊接要求
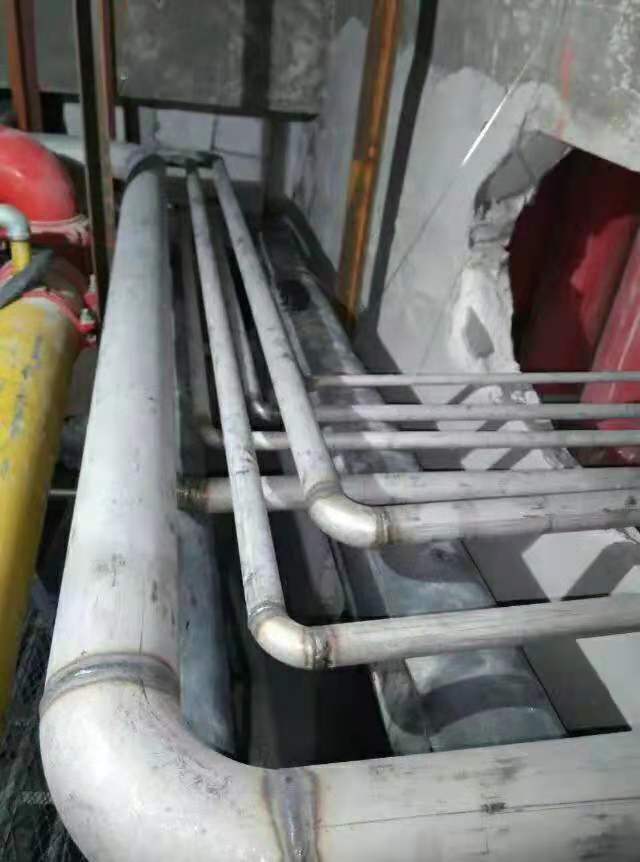
1. 金属管道焊缝位置应符合下列规定:
(1)当公称尺寸大于或等于150mm时,直管段上两对接焊口中心面之间的距离不应小于150mm;公称尺寸小于150mm时,不得小于管道外径,也不得小于100mm。
(2)管道焊缝与弯管起弯点的距离不得小于管道外径,也不得小于100mm。
(3)管道焊缝与支管或管接头的开口边缘不应小于50mm,也不应小于孔径。
(4) 当管道焊缝无法避免开孔或开孔加固时,应在开孔直径1.5倍或开孔加固板直径范围内的焊缝进行射线或超声波检测。用钢筋板覆盖的焊缝应磨平。管孔边缘不得有焊接缺陷。
(5)卷管纵向焊缝应设置在易于维护的位置,不能设置在底部。
(6)管道环焊缝与支吊架的净距不小于50mm。热处理焊缝距支吊架不小于焊缝宽度的5倍,也不小于100mm。
2. 对于公称尺寸大于或等于600mm的工业金属管道,应在焊缝内侧进行根部密封焊接。以下工业金属管道的焊缝底层应采用氩弧焊或其他能保证底部焊接质量的焊接方法:
(1)公称尺寸小于600mm,设计压力大于或等于10mpa、或设计温度低于-20℃的管道。
(2)焊接后对内部清洁度要求高、管道不易清洗。
3. 当螺纹接头采用密封焊时,外露螺纹应全部密封焊接。
4. 需要预拉伸或预压缩的管道焊口,组对时使用的工具应在焊口焊接和热处理后拆除,检验合格后方可拆除。
5. 端为焊接连接阀,其焊接和热处理措施不得破坏阀门的严密性。
上一篇:医用气体铜管标准 下一篇:医用气体终端标准分类
新闻资讯
联系我们
QQ:87323329
手机:13310666955
电话:13310666955
邮箱:87323329@qq.com
地址:山东省临沂市经济技术开发区
 87323329